
Gotineke kevin li qata firoşgeha ZHHIMG®-ê heye:bê alavên pîvandinê yên pola yekem, ti berhemeke pola yekem nikare ji kargehê derkeveToleransa ku li ser nexşeyekê wekî 2 µm hatiye nivîsandin ne nêrînek e - ew hejmarek e ku divê were nîşandan, tomar kirin û li gorî standardek neteweyî were şopandin. Ev bawerî her tiştî di derbarê ka em çawa pêkhateyên granîtê yên rastîn çêdikin û verast dikin, ji yên herî piçûk.plakaya rûyê granîtber bi nivînek makîneyê ya bîst metreyî.
Ew her wiha mehkûmiyetek ku em di hundir de dubare dikin rave dike:Di karê rasteqîn de, ti asteke rastbûnê ew qas mezin nîne ku neyê xwestin.Ev gotar nîşan dide ka ew di pratîkê de çawa xuya dike - amûr, mirov, û standardên li pişt her rapora pîvandinê ya ku em dişînin.
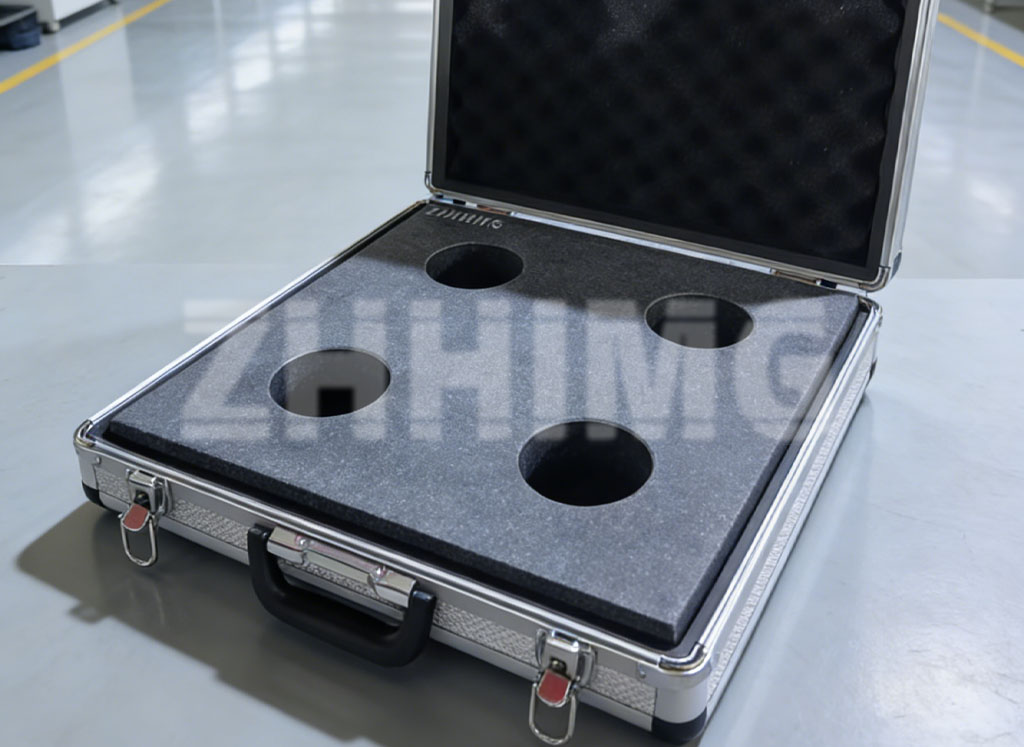
Plaqeya referansê ya ji granît a ZHHIMG®-ê di qutiya veguhastinê de - heta pakkirina berhemeke pîvandinê jî ji bo parastina geometrîya hundir hatiye çêkirin.
Flotek Amûran a ku dikare biçe Enstîtuyên Metrolojiya Neteweyî
Pîvandin tenê dema ku şopandina wê hebe watedar e. Odeyên vekolînê yên ZHHIMG®-ê bi fîloyek amûrên metrolojiyê yên asta cîhanî - asta elektronîkî û pergalên meyldariyê jiWYLER, amûrên pîvandina dirêjahî û formê yên rastbûna bilind jiMehr, ûInterferometreyên lazer ên Renishawji bo rastbûna pozîsyonê û verastkirina rasterastiya sîstemên makîneyên temam.
Her yek ji van amûran zincîreke kalibrkirinê dişopîne ku vedigere saziyên metrolojiyê yên neteweyî. Di warê pratîkî de, ev tê vê wateyê ku dema em raporek ji bo plakaya granitê didin we, hejmara li ser rûpelê ne "nerîna me ya li ser plaqê" ye - ew plaqbûna ku bi yekîneyan tê îfadekirin e ku laboratuwarek standardên neteweyî dê nas bike. Xerîdarên ku dixwazin tevahiya kapasîteya me ya pîvandinê bizanibin dikarin nirxandina me bikin.amûrên pîvandina granitêberdewam dibe.
Çima Amûr bi Tena Serê xwe Têrê Nakin
Amûrên premium sînorê verastkirinê destnîşan dikin - lê ew bi tena serê xwe rûberên dûz çênakin. Ev kar bi tevlîheviyek makîneyan, jîngehê û berî her tiştî, mirovan ve girêdayî ye.
Atolyeyên lapkirinê yên ZHHIMG®-ê ji hêla hunermendan ve têne rêvebirin.zêdetirî sî sal ezmûna lêdana destanJêhatîbûna wan di nav xerîdarên mêvan de bûye efsanewî: yek ji laperkerên me yên pispor dikare tiliyekê li ser rûyek granît bigerîne, an jî tevgera asta çavê ga di bin plakeyekê de bixwîne, û guherînên rûtbûnê pêşbînî bike ku amûr dûv re bi lihevkirinek berbiçav piştrast dikin. Xerîdar henek dikin ku ew e"asta elektronîkî ya dimeşe"- û henek tenê nîv henek e.
Lapkirina bi destan li asta Mîkron û bin-Mîkronê
Rastbûna dawî ya rûyekî granîtê yê rastbûna bilind bi destan tê bidestxistin: şileya aşîner, amûrek referansê, û bi hezaran derbasbûnên pîvandî. Mamoste rûberê bi riya daneyên pîvandinê dixwîne, biryar dide ku divê mîqdara mîkroskopîk a din a materyalê ji ku derê were, û herêmê bi lêdanên kontrolkirî dixebitîne. Dûv re amûr dîsa dipîvin - asta elektronîkî li ser rêyên diyagonal, otokolîmator li ser eksena dirêj, dubare dibe heya ku nexşeya xeletiyê li hev bikeve.
Ev eslêsinerjiya mirov-makîneyê:
- Makînemateryalê bi awayekî pêşbînîkirî radike û geometrî li ser deverên mezin digire;
- Sîstema pîvandinê– WYLER, Mahr, Renishaw – geometrîyê vediguherîne hejmaran;
- Esnafhejmaran şîrove dike û beşa dawî ya mîkronê digire ku hîn ti pêvajoyek otomatîk nikare bi vî rengî aborî li ser rûberên mezin ên azad bi dest bixe.
Encam rûyekî lerzok e ku tê de rastkirina dawî dibe ku ji dirêjahiya pêlê ya ronahiya dîtbar piçûktir be - ku ji hêla destan ve bi rêberiya sî sal ezmûna naskirina qaliban ve hatî kirin, ji hêla amûrên ku li gorî standardên neteweyî têne şopandin ve hatî verast kirin.
Kontrola Kalîteyê Li gorî DIN, ASME û GGG-P-463C-78 hatî çêkirin
Divê jêhatîbûn û amûr hîn jî li gorî pîvanên nivîskî bin. Prosedûrên kontrolkirina kalîteyê yên ZHHIMG®-ê li dora pîvanên sereke yên rastbûna granît ên cîhanê hatine avakirin:
- Standardên DIN Almanî (di nav de DIN 876)- referansa ji bo dabeşkirina polan, toleransên rûtbûnê û rêbazên verastkirinê yên ku bi berfirehî li seranserê zincîrên dabînkirina OEM yên Ewropî têne bikar anîn;
- Standardên ASME yên Amerîkî û taybetmendiya federal GGG-P-463C-78- rêvebirina pileyên rastbûna plakaya rûyê erdê, rêbazên teftîşê û navberên ji nû ve kalibrkirinê ji bo bazara Amerîkaya Bakur;
- JIS û standardên din ên neteweyî- dema ku pîvanên qebûlkirina xerîdar li gorî rejîma navxweyî ya wan be tê sepandin.
Her plakaya û komkirina qedandî bi raporek pîvandinê re tê şandin ku standarda hatî sepandin, amûrên hatine bikar anîn, şert û mercên jîngehê di dema pîvandinê de û encamên pîvandî diyar dike. Dema ku hewce be, kalibrkirina ji hêla partiya sêyemîn ve dikare were saz kirin da ku rapor xwedan qatek serxwebûnê ya zêde be.kalibrasyon û vekolînHerikîna kar belgekirî ye û ji bo vekolîna xerîdar vekirî ye.
Çand: Rastbûn Tu Kurterêyan Napejirîne
Ew tiştê ku vê pergalê bi hev ve girêdide ne amûrek yekane û ne jî serwerek yekane ye. Ew çandeke xebitandinê ya hevpar e ku sê rêgez hene:
- Tiştê ku hûn dişînin bipîvin.Ti pêkhateyeke granît bêyî daneyên pîvandina xwe, ku di bin şert û mercên kontrolkirî de hatine girtin, ji kargehê dernakeve.
- Baweriya xwe bi amûrê bîne, amûrê piştrast bike.Navberên kalibrkirinê têne sepandin, û artefaktên referansê di navbera amûran de têne kontrol kirin, da ku drift berî ku di hilberê de veşêre were girtin.
- Dema ku di gumanê de bin, dîsa golê biceribînin.Plaqeyek ku 0.5 µm ji toleransê derketiye "nêzîkî" nîne - ew vedigere ser maseya lepikandinê. Di xebata rast de, hema bêje rastbûn rêyek din a xeletbûnê ye.
Ev ji bo Kirrûbiran tê çi wateyê
Dema ku hûn çavkaniyekplakaya rûyê granît, rêberek hewa-hilgir an avahiyek metrolojiyê ya xwerû ji ZHHIMG®-ê, hûn ji kevir bêtir tiştan dikirin. Hûn zincîrek pîvandinê ya şopîner, pergalek kalîteyê ya ku bi DIN û ASME/GGG-P-463C-78 re hevaheng e, û hunermendên ku destên wan dikarin tiştê ku amûrên wan dikarin verast bikin bikin - û yên ku red dikin ku valahiya di navbera van her du tiştan de bibe nîşanek pirsê dikirin.
Toleransa xwe, standarda referansa xwe û nexşeya parçeya xwe ji me re bişînin.Tîma metrolojiya me dê bi plana pîvandinê, amûrên ku werin bikar anîn û pileya ku em dikarin garantî bikin - berî ku her kevir were birîn - bersiv bide.
Dema şandinê: Îlon-20-2026